Giới thiệu
Trong các động cơ nhỏ - bộ truyền động servo, bộ truyền động khớp rô-bốt, bộ đẩy UAV và động cơ tay khéo léo - hiệu suất không phải là thông số kỹ thuật mà bạn thương lượng trên giấy tờ. Đó là hệ quả của mọi sự lựa chọn vật liệu trong mạch từ, bao gồm cả điều mà các kỹ sư đôi khi bỏ qua: độ dày của các lớp thép silicon trong lõi stato.
Hướng dẫn này giải thích cáchđộ dày thép silicảnh hưởng đến tổn thất sắt, hiệu suất động cơ và nhiệt độ vận hành trong động cơ tốc độ cao nhỏ gọn cũng như cách chọn giữa các loại 0,20 mm, 0,27 mm và 0,35 mm cho ứng dụng của bạn.
1. Tổn hao sắt là gì và tại sao nó lại quan trọng trong động cơ nhỏ
Tổn thất sắt (còn gọi là tổn thất lõi) là năng lượng tiêu tán dưới dạng nhiệt bên trong lõi thép silicon bất cứ khi nào từ trường quay vòng. Nó có hai thành phần:
- Mất trễ: năng lượng tiêu thụ để sắp xếp lại các miền từ tính trong mỗi chu kỳ. Tỷ lệ thuận với tần số và độ cưỡng chế của cấp độ.
- Tổn hao dòng điện xoáy: dòng điện tuần hoàn sinh ra trong lõi do từ thông thay đổi. Tỷ lệ thuận vớiquảng trườngcủa cả độ dày và tần số cán.
Trong các động cơ công nghiệp lớn tốc độ thấp chạy ở tần số 50 Hz, tổn thất dòng điện xoáy có thể kiểm soát được ngay cả với các lớp mỏng 0,50 mm. Trong các động cơ nhỏ tốc độ cao - động cơ servo quay với tốc độ 6.000 vòng/phút, động cơ UAV ở tốc độ 15.000 vòng/phút hoặc động cơ tay khéo léo không có khung với 12 cặp cực - tần số điện cao hơn nhiều và mức độ dòng điện xoáy đối với các lớp mỏng trở nên nghiêm trọng.
Ở tốc độ 6.000 vòng/phút với 6 cặp cực, tần số điện là 600 Hz. Thang đo tổn thất dòng điện xoáy theo bình phương độ dày: việc chuyển từ các lớp 0,35 mm sang 0,20 mm giúp giảm tổn thất dòng điện xoáy khoảng67%ở cùng mật độ từ thông.
2. Ba cấp độ dày tiêu chuẩn cho các ứng dụng động cơ nhỏ
HIMAGNET hoạt động với ba độ dày cán phù hợp với các phạm vi tốc độ động cơ khác nhau:
| độ dày | Lớp điển hình | Tổn thất sắt W/kg @ 1T / 400Hz | Tốt nhất cho | Chi phí tương đối |
|---|---|---|---|---|
| 0.35 mm | 35W300 / 35W270 | ~28–35 W/kg | servo công nghiệp Nhỏ hơn hoặc bằng 3.000 vòng/phút, động cơ mô-men xoắn tốc độ thấp | Thấp |
| 0.27 mm | 27W230 / 27W250 | ~18–24 W/kg | servo tốc độ trung bình 3.000–8.000 vòng/phút, bộ truyền động khớp robot | Trung bình |
| 0.20 mm | 20W1200H / 20W1500H | ~10–14 W/kg | Động cơ tốc độ cao Lớn hơn hoặc bằng 8.000 vòng/phút, UAV, động cơ không khung tay khéo léo | Cao |
Số liệu W/kg mang tính biểu thị ở tần số 400 Hz / 1 T. Tổn thất thực tế phụ thuộc vào mật độ từ thông, tần số và cấp độ - hãy luôn xác minh bằng bảng dữ liệu cán màng cho điểm vận hành của bạn.
3. Mất sắt ảnh hưởng như thế nào đến hiệu suất động cơ và khoảng trống nhiệt
Tổn thất sắt trực tiếp làm tăng sinh nhiệt của động cơ. Trong một động cơ nhỏ gọn có khối lượng nhiệt và diện tích bề mặt hạn chế, tổn thất sắt quá mức sẽ làm tăng nhiệt độ cuộn dây, đẩy nhanh quá trình lão hóa cách điện và có thể gây ra sự giảm nhiệt độ trước khi đạt được mô-men xoắn định mức.
Hãy xem xét lõi động cơ servo 60 W với các lớp mỏng 0,35 mm tạo ra tổn thất sắt 8 W ở tốc độ vận hành của nó. Việc chuyển sang các tấm mỏng 0,20 mm sẽ giảm mức đó xuống còn khoảng 2,5 W - tiết kiệm 5,5 W. Trong động cơ có kích thước này, sự khác biệt đó:
- Giảm nhiệt độ cuộn dây ở trạng thái ổn định theo ước tính15–25 độ(tùy thuộc vào khả năng chịu nhiệt)
- Cho phép xấp xỉMô-men xoắn liên tục cao hơn 8–12%trước giới hạn nhiệt
- Kéo dài tuổi thọ của động cơ bằng cách giảm ứng suất luân chuyển nhiệt trên cuộn dây và nam châm
Vìnam châm NdFeB, nhiệt độ vận hành thấp hơn cũng có nghĩa là giới hạn an toàn tốt hơn chống lại quá trình khử từ không thể đảo ngược - một yếu tố quan trọng cần cân nhắc khi chỉ định các loại như N42H hoặc N45SH có độ kháng từ vừa phải.
4. Tương tác giữa độ dày cán và lớp nam châm
Lựa chọn thép silic vàLựa chọn lớp magnet không phải là quyết định độc lập. Chúng tương tác thông qua điểm làm việc trên đường cong BH của nam châm và thông qua quản lý nhiệt:
- Cán dày hơn → mất sắt cao hơn → nhiệt độ hoạt động cao hơn → nam châm cần H cao hơncj(lực cưỡng bức) để tránh bị khử từ. Điều này thường có nghĩa là chỉ định loại hậu tố H hoặc SH thay vì N tiêu chuẩn.
- Cán mỏng hơn → tổn thất sắt thấp hơn → nhiệt độ thấp hơn → cấp nam châm hậu tố N hoặc M tiêu chuẩn có thể đủ, giảm chi phí nam châm.
Đây là lý do tại sao HIMAGNET đánh giá việc lựa chọn nam châm và cán màng cùng nhau như một phần của quá trình đánh giá thiết kế động cơ - việc tối ưu hóa cả hai một cách độc lập thường dẫn đến việc nam châm được chỉ định quá mức sẽ bù đắp cho sự thất thoát sắt có thể tránh được.
5. Độ chính xác dập và hình học khe ở đồng hồ đo mỏng
Cán màng mỏng hơn không chỉ là vấn đề về vật liệu - chúng còn đòi hỏi độ chính xác dập chặt hơn. Ở mức 0,20 mm, chiều cao của gờ phải được kiểm soát xuống dưới 0,015 mm để đảm bảo xếp chồng chặt chẽ và tránh các lớp ngắn giữa các lớp có thể làm giảm hiệu quả đạt được.
Các yêu cầu sản xuất chính đối với cán mỏng:
- Dập khuôn lũy tiếnvới dụng cụ bước tinh để duy trì dung sai hình học của khe
- Các cạnh không có gờ: được kiểm soát bởi độ hở khuôn (thường là 3–5% độ dày vật liệu) và lịch bảo trì dụng cụ
- Hệ số xếp chồng Lớn hơn hoặc bằng 0,97: được xác minh bằng cách đo chiều cao ống khói đã nén so với chiều cao khối lý thuyết
- Lớp phủ cách nhiệt: Lớp phủ vô cơ cấp C-5 hoặc C-6 cho động cơ hoạt động trên 150 độ
Khả năng dập trong nhà của HIMAGNET bao gồm độ dày cán từ 0,20 mm đến 0,50 mm với hình dạng khe có chiều rộng cầu xuống tới 0,8 mm - phù hợp với yêu cầu của động cơ nhỏ có số cực cao được sử dụng trong các ứng dụng robot và UAV.
6. Hướng dẫn lựa chọn: Độ dày lớp phủ phù hợp với động cơ của bạn
| Ứng dụng | Phạm vi tốc độ | Cặp cực | Tần số điện | Độ dày đề xuất |
|---|---|---|---|---|
| Động cơ servo công nghiệp | Nhỏ hơn hoặc bằng 3.000 vòng/phút | 3–4 | Nhỏ hơn hoặc bằng 200 Hz | 0.35 mm |
| Thiết bị truyền động khớp robot | 3.000–6.000 vòng/phút | 5–7 | 250–700 Hz | 0.27 mm |
| Động cơ không khung tay khéo léo | 2.000–5.000 vòng/phút | 8–12 | 270–1.000 Hz | 0.20 mm |
| Động cơ đẩy UAV | 8.000–20.000 vòng/phút | 7–14 | 930–4.700 Hz | 0.20 mm |
| Trục chính tốc độ cao | 15.000–60.000 vòng/phút | 2–3 | 500–3.000 Hz | 0,20 mm hoặc mỏng hơn |
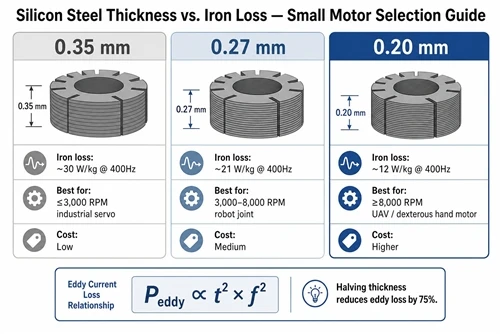
Khi tần số điện vượt quá 400 Hz, các lớp mỏng 0,20 mm trở thành đường cơ sở thực tế. Dưới 200 Hz, 0,35 mm tiết kiệm chi phí và dễ dàng xếp chồng lên nhau hơn về mặt cơ học.
7. Danh sách kiểm tra mua sắm cho các tấm thép silicon
Khi tìm nguồn cung ứng cán mỏng để phát triển động cơ nhỏ, hãy xác minh những điều sau với nhà cung cấp của bạn:
- ☐ Xác nhận tổn thất sắt W/kg ở tần số hoạt động thực tế và mật độ từ thông của bạn (không chỉ giá trị bảng dữ liệu 50 Hz / 1,5 T tiêu chuẩn)
- ☐ Yêu cầu báo cáo đo hệ số xếp chồng (mục tiêu Lớn hơn hoặc bằng 0,97 cho 0,20–0,27 mm)
- ☐ Chỉ định cấp lớp phủ cách điện (C-5 cho động cơ tiêu chuẩn, C-6 cho nhiệt độ cao)
- ☐ Xác nhận dung sai chiều cao lưỡi dao (Nhỏ hơn hoặc bằng 0,015 mm đối với vật liệu 0,20 mm)
- ☐ Yêu cầu một chồng mẫu để kiểm tra kích thước trước khi đưa vào sản xuất dụng cụ
- ☐ Căn chỉnh lựa chọn cán màng với đánh giá cấp nam châm của bạn - các lớp cán mỏng có thể cho phép hạ thấp nam châm Hcjhậu tố
HIMAGNET cung cấp các gói cán và nam châm phù hợp để phát triển động cơ nhỏ, với sự hỗ trợ kỹ thuật để lựa chọn cấp độ, mô hình hóa nhiệt và xác nhận nguyên mẫu.Liên hệ với nhóm của chúng tôiđể thảo luận về đặc điểm kỹ thuật động cơ của bạn.